JISI-VISION
JISI VISION 工业视觉工作台
面向工业现场的多工位检测与尺寸测量平台
JISI VISION 将图像采集、特征定位、尺寸测量、AI 检测、OCR 字符识别、3D 分析和设备信号联动整合在同一套桌面软件中。通过可视化节点搭建检测流程,在图像上查看结果,在生产总览中管理多个工位,方便工程调试、生产操作和质量点检。
适合连接器、TYPE-C、SMT 端子及类似精密零件的尺寸、数量、有无、字符和外观检测项目。具体方案可根据产品、成像条件、相机与设备接口组合配置。
本介绍按截至 2026 年 10 月 31 日的现有软件整理。已发布版本为 v0.33.35;RAW 文件标定与毫米转换为最新源码优化,尚未重新打包。配图包括实际产品结果及软件演示、测试界面,示例读数与耗时不作为测量精度或现场节拍承诺。部分界面截图来自此前版本,按钮位置以实际安装版本为准。
1. 可视化流程,检测步骤看得见
从左侧工具箱选取模块,拖入画布并连接输入、输出,即可组合检测流程。双击节点进入参数窗口,绘制检测区域、调整参数并预览当前结果。
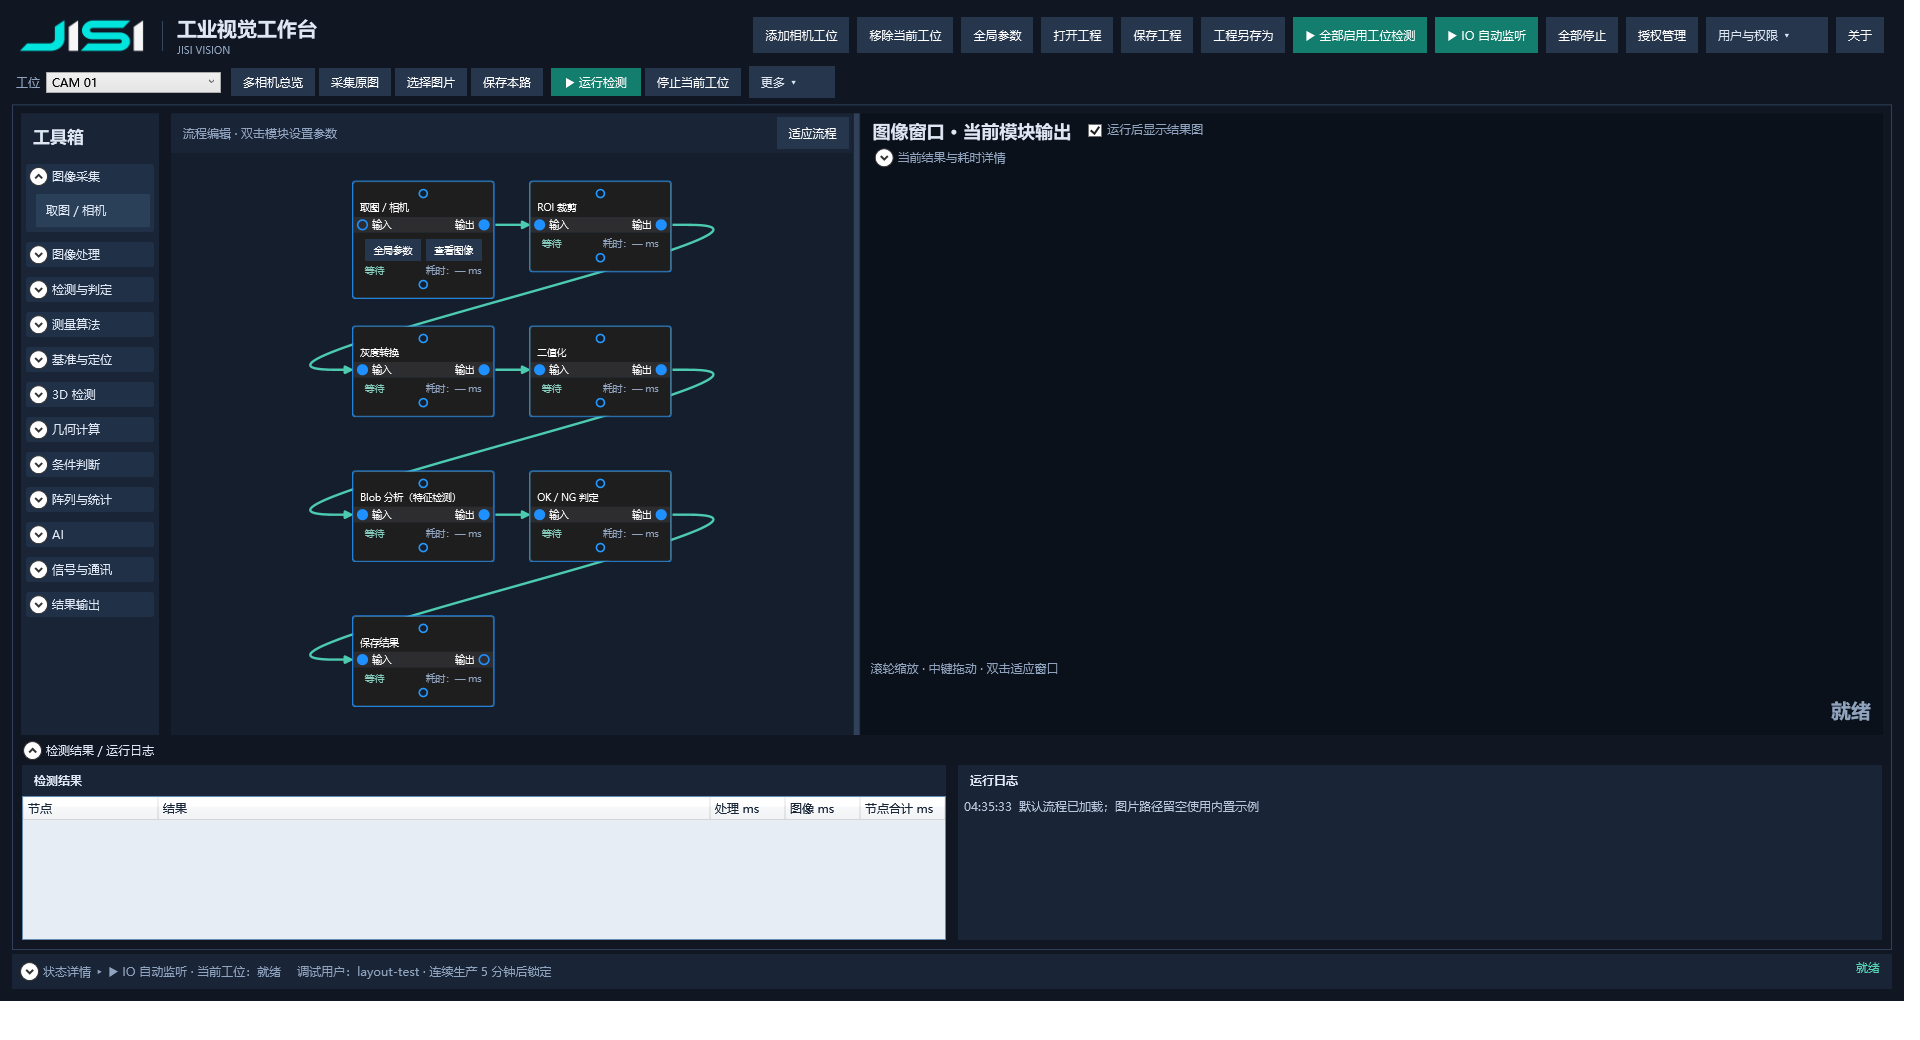
流程编辑示例:左侧工具箱、中间节点画布、右侧图像预览及底部结果与日志。
按任务组合取图、预处理、定位、测量、判定、通讯及保存模块。
支持图像来源选择、节点禁用、条件分支及结果汇总,适应不同产品的检测步骤。
查看各节点的输出与执行耗时,便于定位异常和分析节拍。
工程保存后可再次载入,复用流程、参数及工位配置。
典型流程:取图 → 定位 / 预处理 → 特征提取 → 尺寸计算 → OK/NG 判定 → 信号输出 / 结果保存。
2. 多工位总览,集中查看生产状态
多相机总览将各工位的检测画面、OK/NG、计数、良率和流程耗时集中展示,适合设备运行时持续观察。
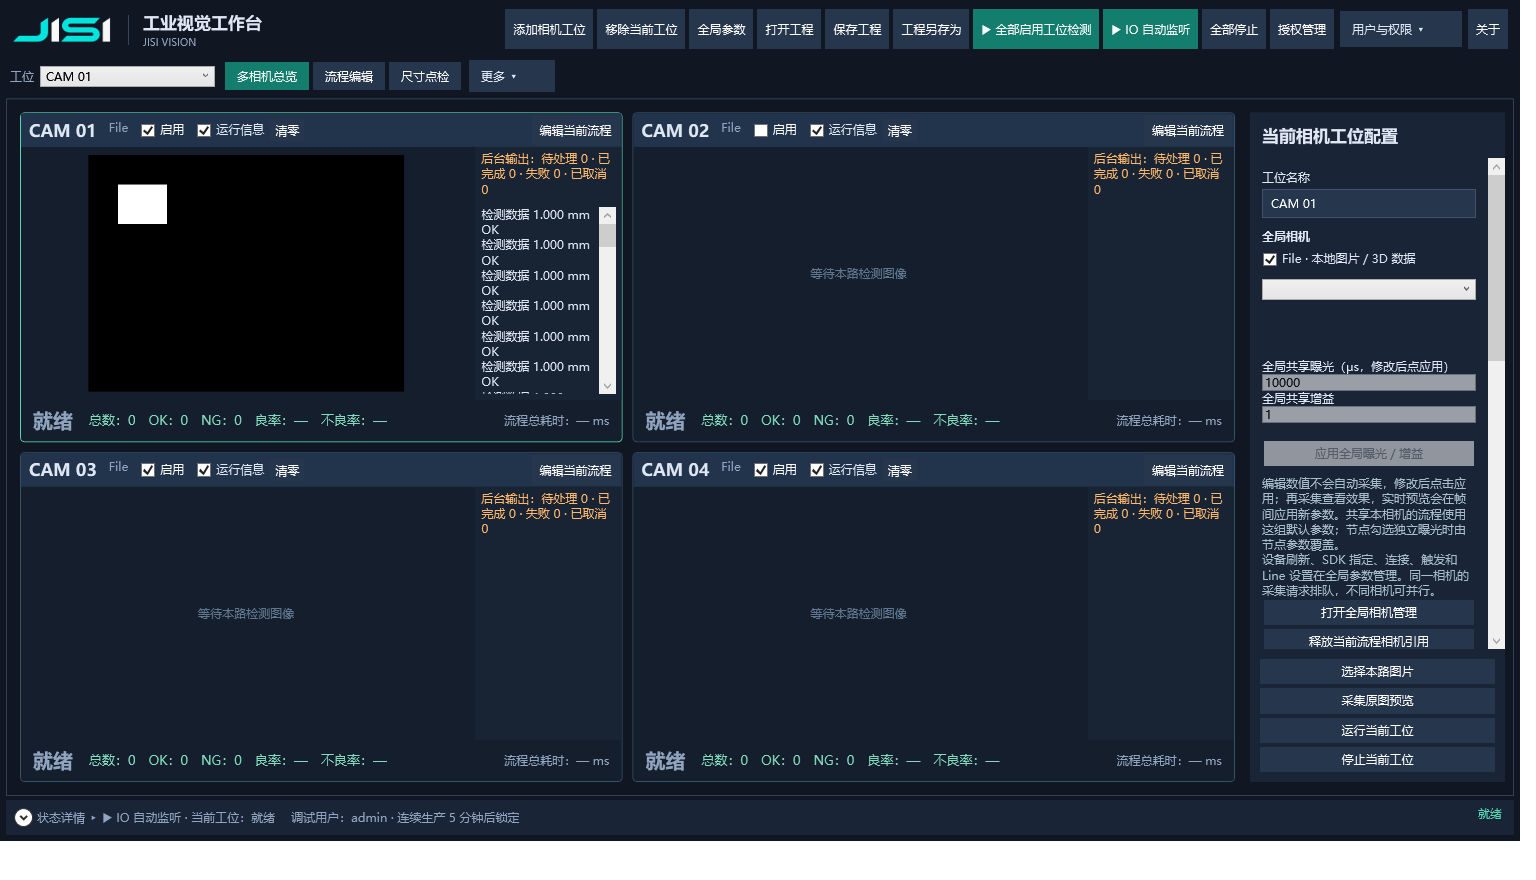
四工位布局演示:每个工位保留独立画面、运行信息及状态显示,示例中部分工位尚未载入图像。
工位可以分别配置流程和相机来源,按需启用。支持手动检测、相机外触发及 IO 自动监听;IO 触发后的采集延时可按工位设置。运行中可查看各工位信息,停止后进入流程编辑,便于从生产观察切换到问题排查。
3. 二维测量,让图像位置与检测数据对应
软件提供从找点、找边到几何计算的工具组合,适合端子间距、上下排距离、卡钩尺寸、轮廓及数量等检测任务。
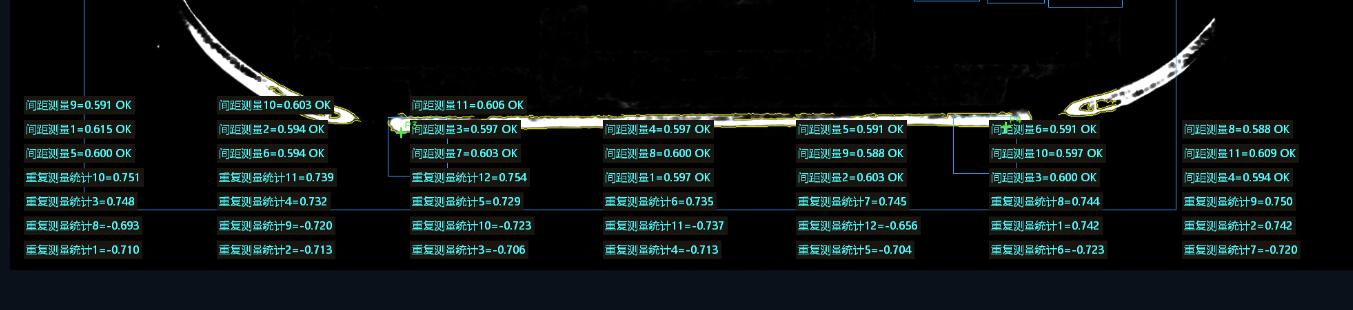
实际产品结果图:多项间距及统计数据叠加显示,名称采用节点名称或自定义数据前缀。
| 功能类别 | 主要能力 | 典型用途 |
|---|---|---|
| 特征提取 | 灰度范围、连通区域、面积与形状筛选 | 有无、数量、区域面积检测 |
| 扫描测量 | 扫描找点、直线与圆轮廓拟合、方向极值点 | 边缘定位、轮廓尺寸测量 |
| 几何计算 | X/Y 距离、点到点、点到线、直线关系 | 间距、宽度及位置关系计算 |
| 阵列与统计 | 相邻间距、分组重复测量与统计 | 多 PIN、上下排端子检测 |
| 定位补偿 | 匹配定位、极点定位、X/Y/XY 位置修正 | 减少产品摆放偏移的影响 |
| 公差判定 | 比例尺、标准值、正负公差及结果汇总 | 输出可追溯的尺寸与 OK/NG |
检测区域可在图像上直接绘制、移动和缩放,支持多 ROI、复制、对齐及键盘微调。放大图像便于观察边缘,显示缩放不改变原始测量坐标。
4. 尺寸点检,把视觉数据与二次元数据放在一起
点检页面按尺寸逐列排列,横向对照视觉测量值、二次元实测值、偏差、允许偏差和点检结果。客户可手工填写参考值,也可使用软件导出的 Excel 模板记录后再导入。
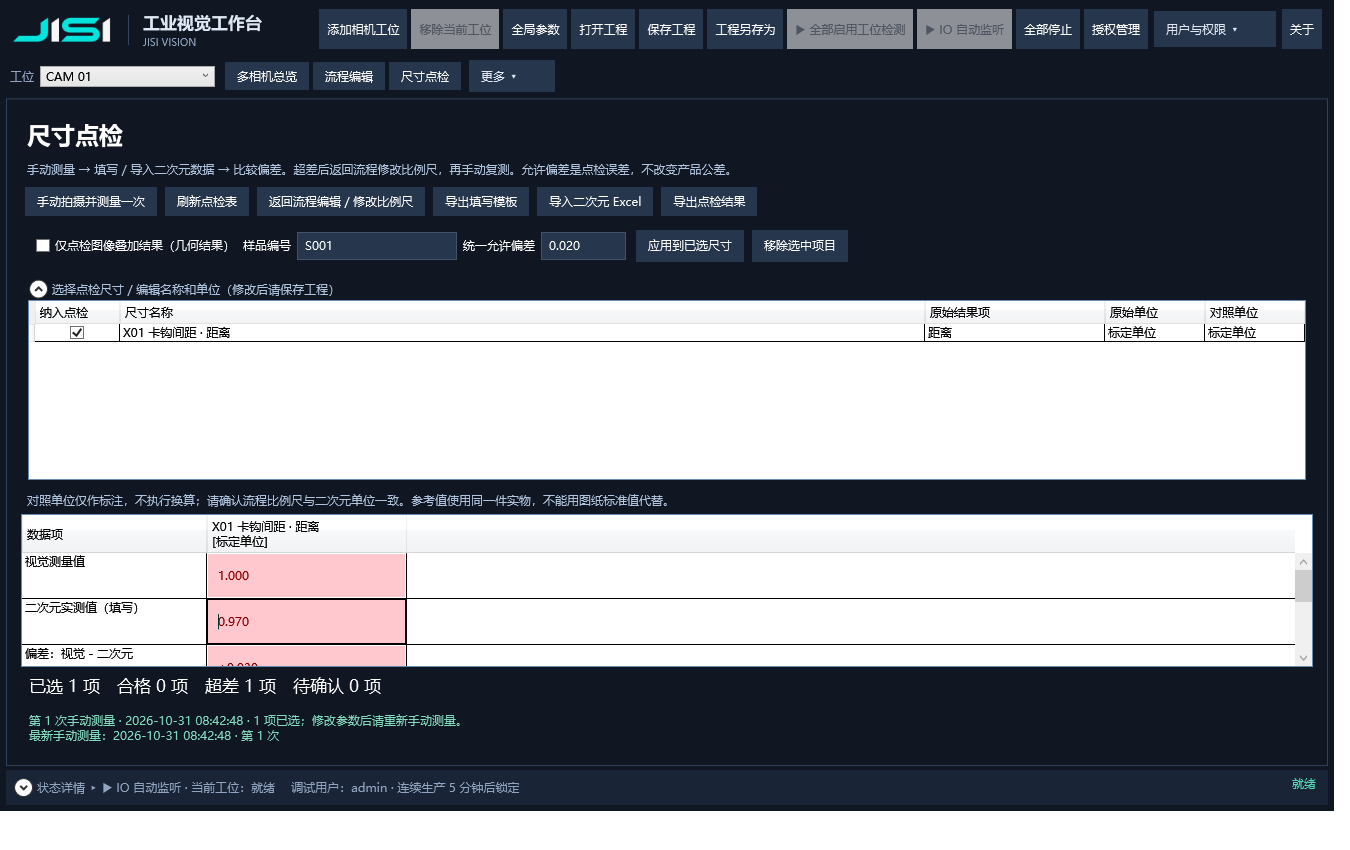
点检界面示例:黄色单元格用于录入,超过允许偏差的数据以红色突出显示。
支持逐项勾选点检数据源。
可选择“仅点检图像叠加结果”,让表格、图像标注及 Excel 名称对应。
支持统一或逐项设置允许偏差,例如 0.020。
超差后返回流程编辑,手动修改比例尺并复测,保留二次元参考数据。
支持填写模板导出、参考数据导入及点检结果导出。
点检采用手动操作,切换到多相机总览会退出点检模式。当前版本由人员调整比例尺,不自动拟合或自动写入校正值。
5. AI 检测与 OCR,扩展识别任务
AI 模块支持适配的 ONNX 检测模型,可选择目标检测、旋转框检测和实例分割,配置置信度、IOU、推理尺寸及 ROI。模型统一管理,支持 DirectML 加速或 CPU 运行方式;识别结果可供后续抓点、尺寸计算和结果判定使用。
OCR 模块支持多区域字符识别、字符数量及预期文字对照,并显示逐字符置信度,适合数字、英文标识及批次文字核对。
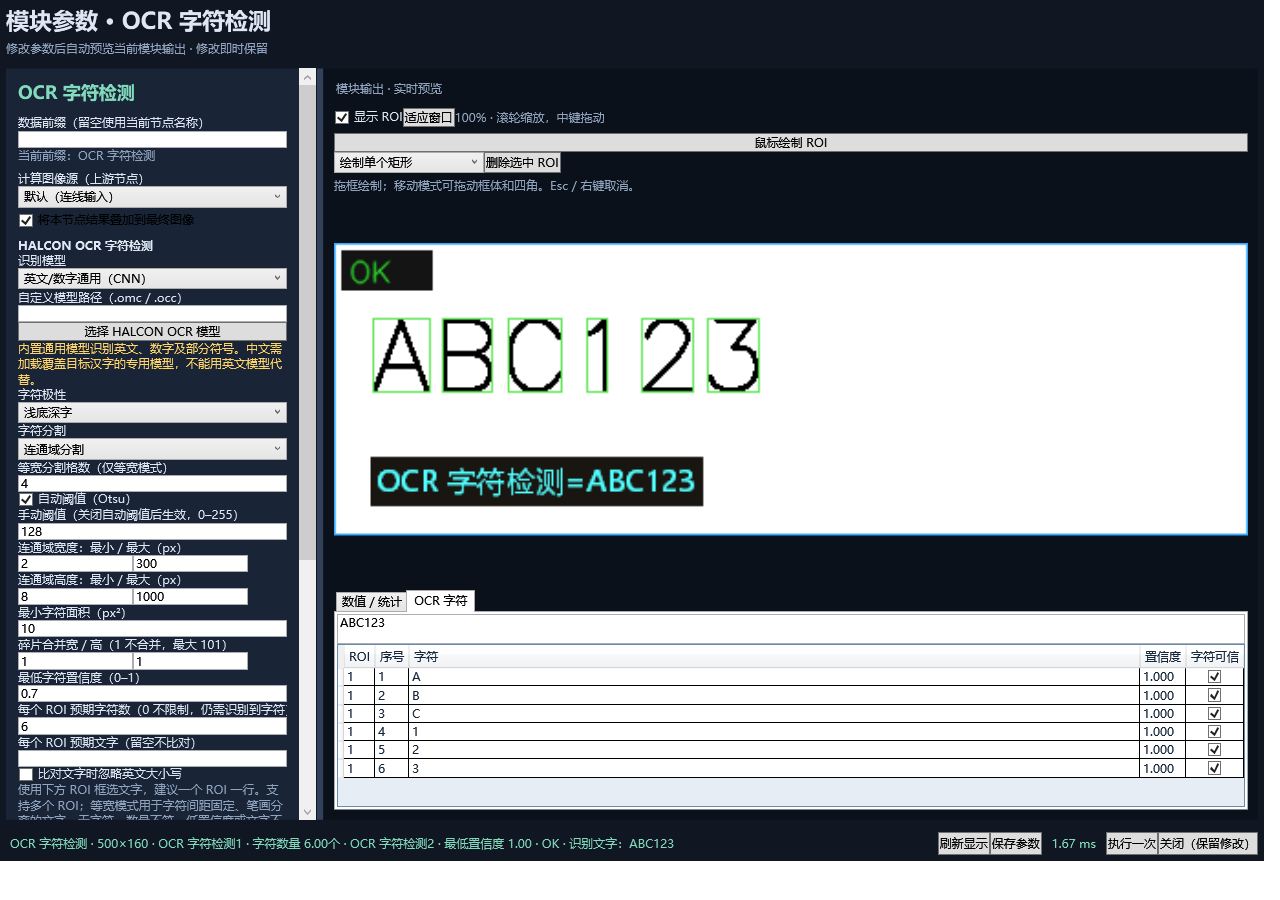
OCR 示例:识别 ABC123,在图像中标出字符,并在表格中列出字符与置信度。
内置 OCR 模型面向英文、数字及部分符号。中文需准备覆盖目标字符的专用 HALCON 模型。AI 与 OCR 的实际效果取决于模型、样本和成像条件,支持结合生产样图验证后使用。
6. 3D 分析,从原始 XYZ 计算高度关系
3D 模块使用原始深度和 XYZ 点云进行计算,提供基准面拟合、区域高度、高低差、平整度 / 面偏差及区域共面高低差统计。
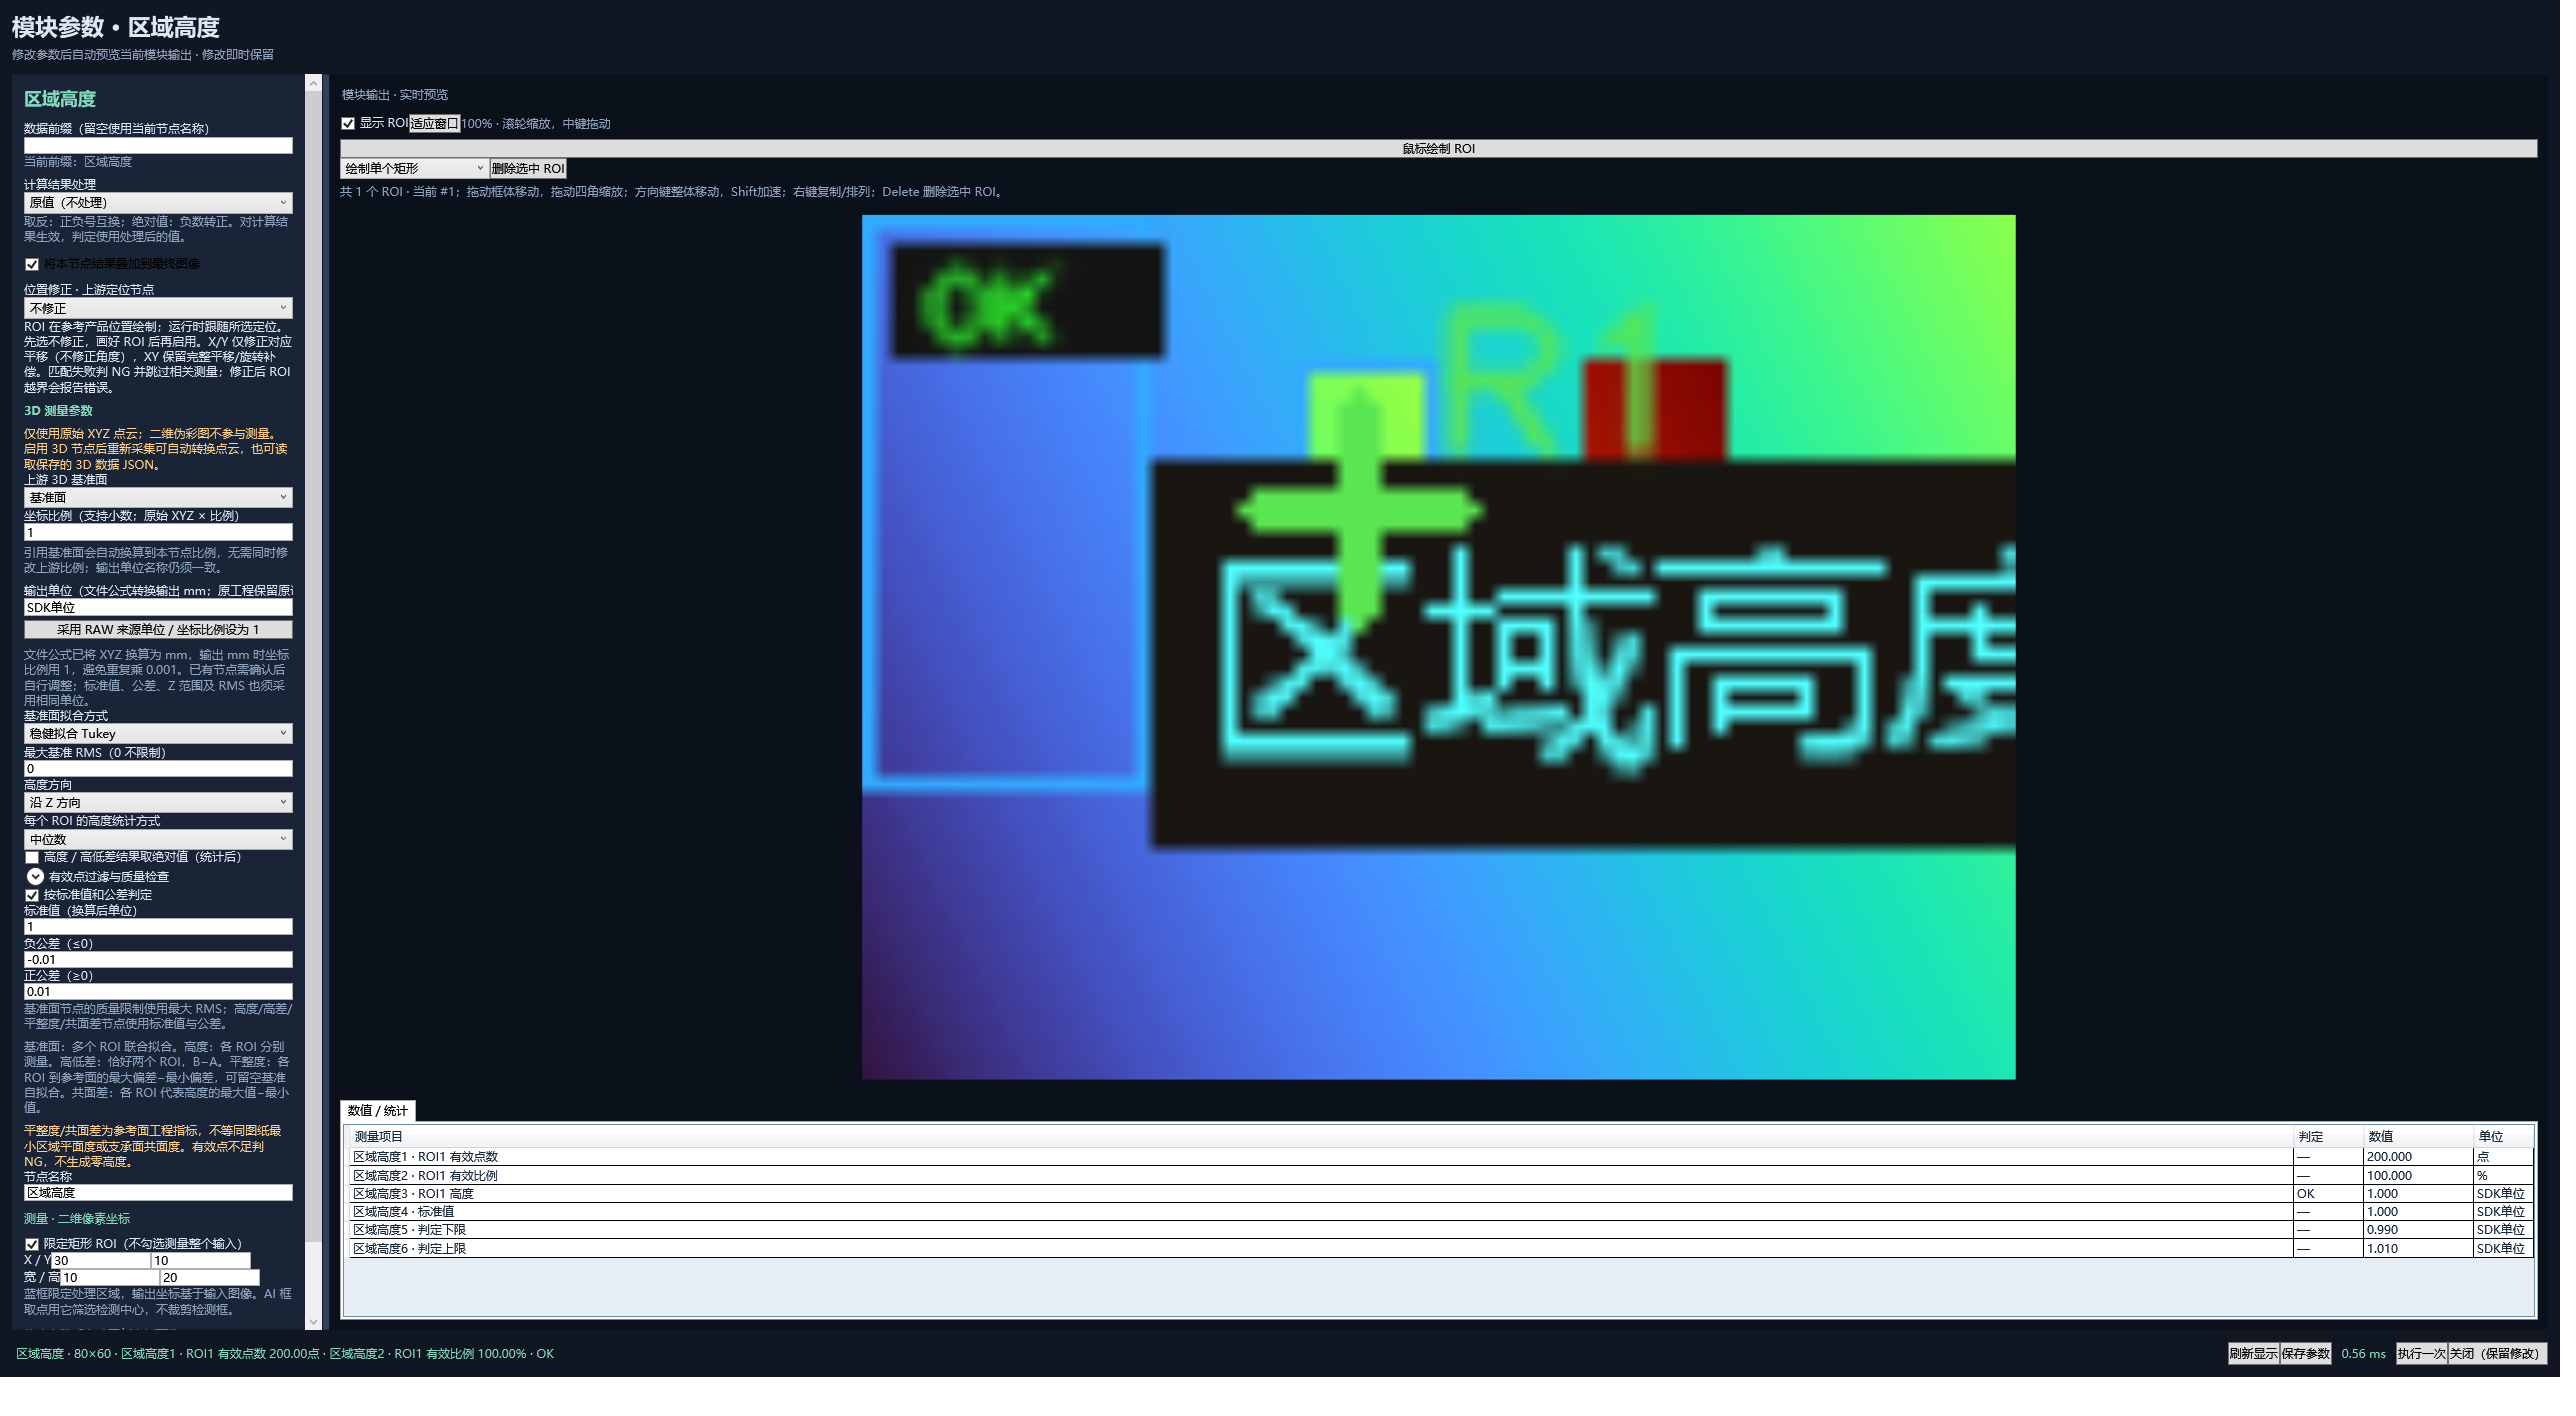
3D 合成样本演示:指定基准面、测量方向、ROI 和公差,查看区域高度及有效点信息。
支持有效点数量与比例、无效深度、Z 范围和基准拟合质量检查。测量区域可结合上游定位补偿,显示用的伪彩图与实际计算使用的原始数据分开处理。
最新源码优化:RAW 文件标定与毫米转换。 对已经支持的海康 S16 深度+Mono8 亮度 RAW,自动展示 XYZ 比例、偏移及单位,并可按厂家公式将当前文件转换为毫米点云。保留比例方向与无效点规则,记录标定来源和转换方式;旧工程可继续使用原 SDK 或自定义转换方式。
该 RAW 优化尚未随 v0.33.35 发布。3D 测量需要有效的深度 / XYZ 和标定信息,普通照片或伪彩图不能代替真实高度数据;平整度 / 共面差模块按软件定义的参考面指标计算。
7. 设备联动与生产计数
通过相机、IO 和通讯模块,将检测流程接入设备动作与生产数据链路。
| 模块 | 现有能力 |
|---|---|
| 相机接入 | 已接入海康、大华 / 华睿、大恒、迈德威视、Basler 及海康 MV-DP 系列 3D 轮廓仪适配;支持 File 离线图像 / 3D 数据调试 |
| IO | SolidTech 网口 IO、AC5152;支持触发监听、结果输出及调试页面 |
| 通讯 | TCP、Modbus TCP,可在流程中配置数据发送 |
| 生产统计 | 总数、OK、NG、良率、滑动窗口与报警;支持计数保存和手动清零 |
| 空料计数控制 | 可指定上游产品有无判定节点,NG 或无有效判定时跳过本轮计数 |
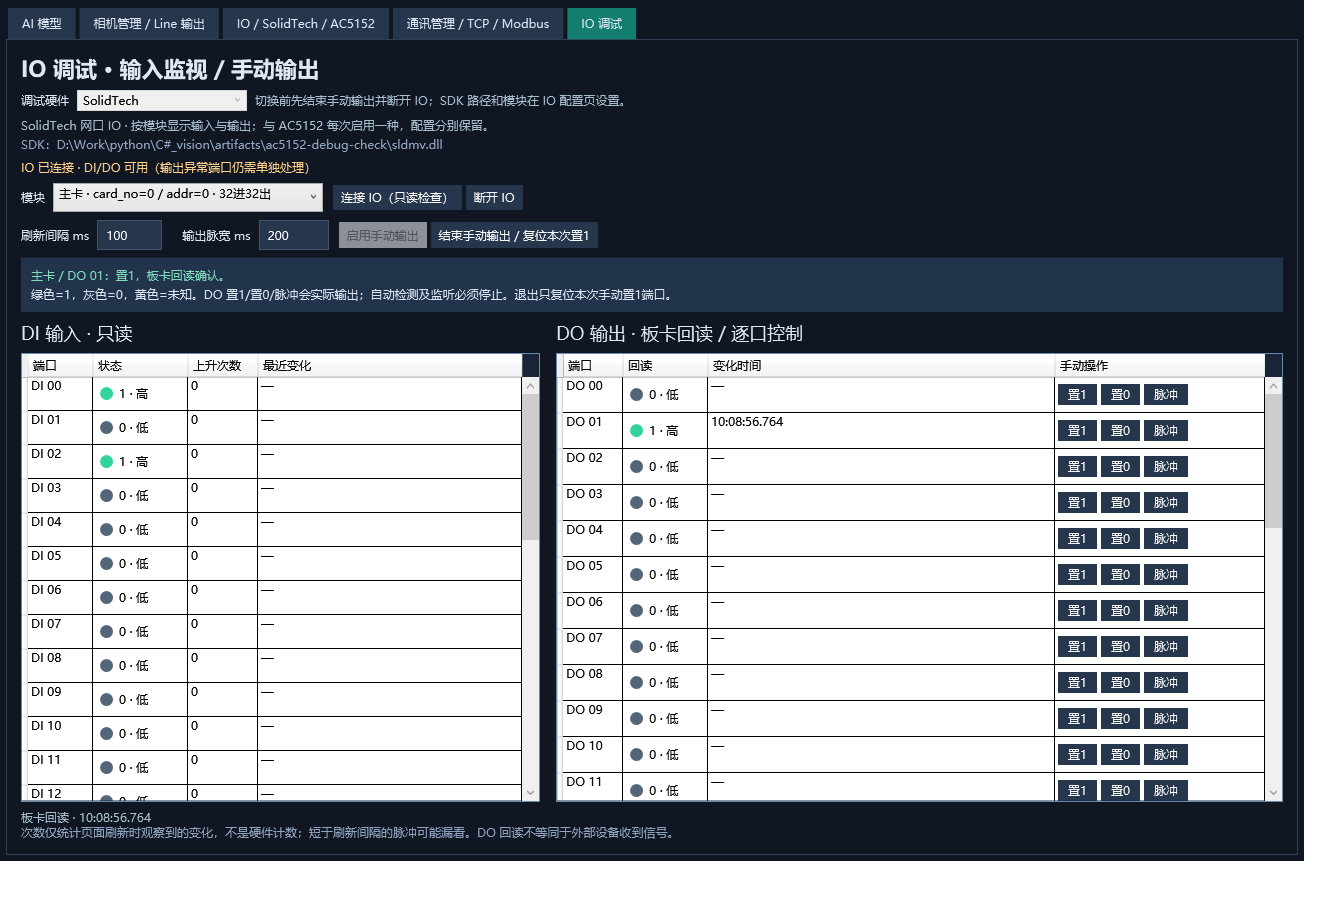
IO 调试界面采用模拟状态演示,展示输入、输出回读及逐口控制布局。
“空料不计数”只控制统计,不代替产品结果判定,也不自动屏蔽下游信号。具体硬件能力、接线与触发方式应结合设备型号和现场配置确认。
8. 结果保存与权限管理
检测结果可叠加 ROI、轮廓、测量名称、数值及 OK/NG,按流程配置保存结果图和数据。运行日志和节点耗时有助于分析检测异常;3D 数据可保存原始深度、亮度图、标定信息及可用 XYZ,便于离线复查。
用户管理区分管理员与调试员权限,流程编辑、工位管理及全局参数按权限开放。调试记录覆盖登录、参数修改、节点及 ROI 调整,支持查看修改前后的信息。自动锁定调试权限时,正常生产流程可继续运行。
9. 从方案调试到现场应用
准备图像与设备:配置相机、光源、镜头和触发方式,也可先加载样图离线调试。
搭建检测流程:组合定位、特征、测量和判定节点,设置 ROI 与产品标准。
验证尺寸和识别结果:通过实物、二次元数据及不同状态样本核对结果。
连接生产信号:配置 IO / 通讯、触发延时、结果输出及生产计数。
保存工程并运行:在多工位总览观察生产,在点检页面进行周期性尺寸核验。
软件运行于 Windows x64。本介绍中的功能应按实际交付版本、授权、相机 / IO 驱动、HALCON 运行环境及模型配置使用;最终检测精度和生产节拍以现场样件与设备验收为准。